
सिरेमिक फोम फिल्टर
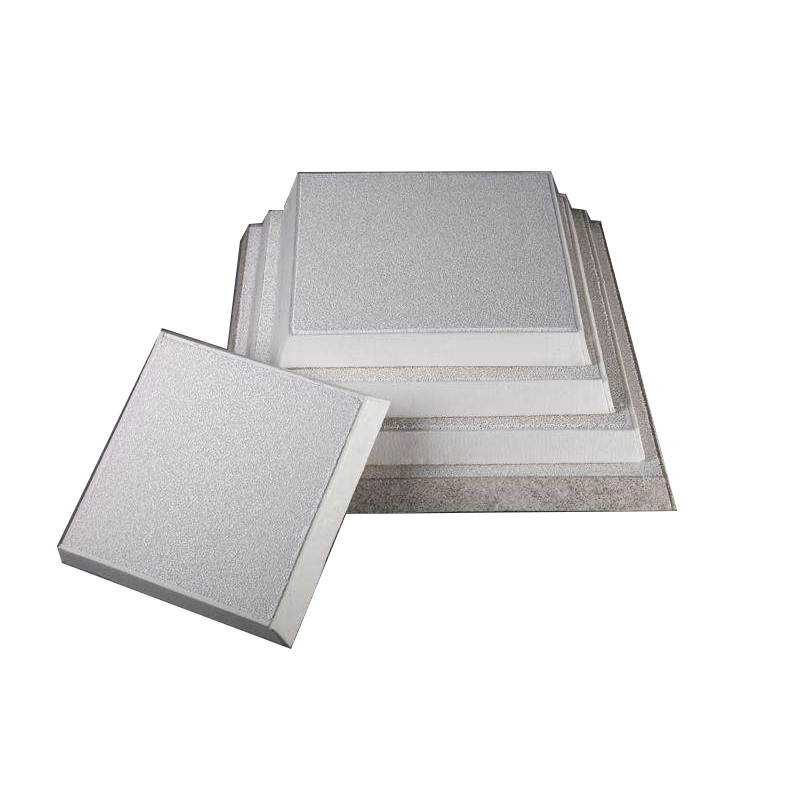
सिरॅमिक फोम फिल्टर अधिशोषणाच्या तत्त्वावर कार्य करतो. तो वितळलेल्या ॲल्युमिनियममधून मोठे कण आणि सूक्ष्म आकाराचे कण काढून टाकतो, आणि दिलेल्या जाळीच्या आकारासाठी त्याची गाळण्याची अचूकता उच्च असते. तो स्लग (धातूचा गाळ) तयार करत नाही, त्यामुळे वितळलेल्या पदार्थाचे प्रदूषण कमी होते. तसेच, त्यात उष्णतेच्या धक्क्याला चांगला प्रतिकार करण्याची क्षमता आणि वितळलेल्या धातूच्या क्षरणाला सुधारित प्रतिकारशक्ती असते.
१. तीन कॅलिब्रेशन प्रक्रियांसह स्वयंचलित असेंब्ली-लाइन उत्पादन.
२. अचूक आकार, योग्य बसणारेफिल्टर बॉक्सउत्तम.
३. पृष्ठभागाचा दर्जा आणि उत्पादनाची कार्यक्षमता सुधारते, तसेच सूक्ष्मसंरचना अधिक सुस्पष्ट करते.
४. मोठे कण आणि बारीक विखुरलेले कण दोन्ही काढून टाकते, जे पृष्ठभागावरील घाण काढण्याने शक्य होत नाही.
5. 260 °C ची मानक प्रीहीट आवश्यकता, जी बहुतेक फिल्टर बॉक्सला आधीच बसवलेल्या गॅस किंवा इलेक्ट्रिक हीटिंगद्वारे साध्य करता येते.
| वैशिष्ट्य | तपशील |
|---|---|
| उत्पादनाचा प्रकार | अग्निरोधक सिरॅमिक फोम फिल्टर प्लेट |
| प्रीहीटिंग तापमान | २६०°C पेक्षा कमी नाही |
| प्रीहीटिंग वेळ | १५-३० मिनिटे (विद्युत किंवा गॅस हीटिंग) |
| सामान्य प्रारंभिक दाब शीर्ष | १००–१५० मिमी |
| धातूचा प्रवाह सुरू झाल्यावर दाब शीर्ष | फिल्टरवर भार पडल्याने ते ७५-१०० मिमी पर्यंत खाली येते, नंतर पुन्हा वाढते. |
| छिद्र घनता (पीपीआय) | २० / ३० / ४० / ५० / ६० |
किमान २६०°C पर्यंत पूर्व-तापमान वाढवल्याने दोन कामे होतात. यामुळे शोषलेले पाणी निघून जाते, जे अन्यथा वितळलेल्या ॲल्युमिनियमच्या संपर्कात आल्यावर वाफेत रूपांतरित होऊन धोकादायक ठरू शकते. आणि यामुळे सुरुवातीच्या छिद्रांचा आकार त्वरित वाढतो, त्यामुळे त्यातून जाणारा पहिला धातू थंड सिरॅमिक रचनेत गोठून पृष्ठभागाचा काही भाग अडवत नाही. पूर्व-तापमान वाढवणे वगळणे किंवा कमी करणे हे फिल्टर उच्च दाबाने सुरू होण्याचे आणि नंतर तो पुन्हा पूर्ववत न होण्याचे सर्वात सामान्य कारण आहे.
सिरॅमिक फोम फिल्टर्सचा वापर अशा कोणत्याही ॲल्युमिनियम कास्टिंग लाइनमध्ये केला जातो, जिथे अशुद्धींच्या प्रमाणामुळे उत्पादनावर परिणाम होतो. म्हणजेच, मूलतः सर्व बिलेट आणि स्लॅब कास्टिंग, बहुतांश इंगॉट कास्टिंग, आणि पृष्ठभागाचे विशिष्ट निकष असलेली सर्व रोल्ड किंवा एक्सट्रूडेड उत्पादने.
१. बिलेट कास्टिंग लाईन्सच्या पुढेहॉट टॉप बिलेट कास्टिंग मशीन.
२. स्लॅब कास्टिंग आणि रोलिंग इंगॉट उत्पादन.
3. मिश्रधातूच्या लगडीचे ओतकाम करण्याची प्रणालीजिथे पृष्ठभागाची अंतिम स्थिती निर्दिष्ट केली आहे.
४. घडवलेल्या मिश्रधातूंचे फाउंड्री कास्टिंग, जिथे अशुद्धींमुळे मशीनिंग आणि अॅनोडायझिंगमध्ये दोष निर्माण होतात.
वापरण्याच्या सूचना
१. फिल्टर बॉक्स तपासा आणि त्यातील कचरा स्वच्छ करा, तसेच बॉक्स स्वच्छ आणि नुकसानरहित ठेवा.
२. फर्नेससह, लाइनवरील प्रत्येक वस्तूची सुरक्षितता तपासा.लाँडर सिस्टमफिल्टर बॉक्स आणि कास्टिंग मशीन.
३. फिल्टर प्लेट फिल्टर बॉक्समध्ये हळुवारपणे बसवा आणि तिच्याभोवती असलेले सीलिंग गॅस्केट हाताने दाबा, जेणेकरून धातूचा भाग प्लेटमधून निसटून वर येणार नाही किंवा प्लेट तरंगणार नाही.
4. बॉक्स आणि प्लेट कमीतकमी 260 °C वर 15-30 मिनिटांसाठी समान रीतीने गरम करा.
५. धातू त्यातून जाऊ द्या, आणि फिल्टर भरत असताना दाब १००-१५० मिमी वरून ७५-१०० मिमी पर्यंत कमी होऊन नंतर पुन्हा वाढतो का ते पाहा.
६. गाळण झाल्यावर, फिल्टर प्लेट वेळेवर बाहेर काढा आणि फिल्टर बॉक्स स्वच्छ करा.
१. प्लेटच्या आकारानुसार १०, ६ किंवा ५ नगांचे कार्टन.
२. वाहतुकीदरम्यान कडांना तडे जाऊ नयेत म्हणून ताटं स्वतंत्रपणे वेगळी ठेवली आहेत.
३. ३. स्टॉक नमुने विनामूल्य उपलब्ध आहेत.
सिरॅमिक फोम ठिसूळ असतो आणि त्याच्या कडा सहजपणे तुटतात. पुठ्ठ्याचे खोके कोरड्या जागी आणि सपाट रचून ठेवा, प्लेट्स कोपऱ्यांऐवजी त्यांच्या मुख्य भागातून उचला आणि खोक्यात ठेवण्यापूर्वी प्रत्येक प्लेटला तडे गेले आहेत का ते तपासा — तडा गेलेली प्लेट धातूला गाळण्याऐवजी त्याला ओलांडून जाते. कोरड्या जागी साठवा, कारण दमट प्लेटला पूर्व-तापमानासाठी जास्त वेळ लागतो आणि वाफ उलट दिशेने उडण्याचा धोका असतो.